


Det korte svar: Trykstøbning, gravitationsstøbning og sandstøbning løser forskellige produktionsproblemer
Trykstøbning er den korrekte produktionsvej, når en zink- eller aluminiumkomponent har brug for tynde vægge, tæt repeterbarhed og høj årlig volumen i en hærdet stålform. Tyngdekraftsstøbning er sædvanligvis den bedste pasform til tykkere permanente formdele i mellemvolumener, især når det indre tryk er lavere og værktøjsbudgettet er strammere. Sandstøbning forbliver det praktiske valg til store, komplekse former med lavt volumen, hvor en engangssandform kan absorbere geometri, der ville være dyr eller umulig at skære i stål.
Forskellen er ikke blot "gammel proces versus ny proces." Det er forskel på, hvordan formen er lavet, hvordan metallet fylder hulrummet, hvor hurtigt delen afkøles, hvor meget bearbejdningsgodtgørelse, der kræves, og hvor mange værktøjspenge, der skal afsættes, før den første salgbare støbning produceres. En køber, der kun sammenligner den angivne stykpris, vil ofte vælge den forkerte proces og derefter gendanne fejlen gennem ekstra bearbejdning, lækagetest, skrot eller en anden form.
Højtryksstøbning
Smeltet aluminium eller zink sprøjtes ind i en stålmatrice ved høj hastighed og tryk. Matricen kan genbruges, cyklustider er korte, og tynde vægge er praktiske. Værktøjsomkostninger er den største barriere.
Gravity Casting
Metal hældes i en permanent metalform og fylder hulrummet under tyngdekraften. Den passer til tykkere sektioner og medium volumener med lavere injektionsrelateret turbulens end trykstøbning.
Sandstøbning
En engangssandform er lavet omkring et mønster. Værktøj er relativt billigt, store dele er mulige, og designændringer er nemmere, men dimensionel konsistens og overfladefinish er mindre præcise.
For et trykreducerende ventilhus, et vandtæt motorhus eller et udendørs instrumentkabinet bør procesbeslutningen starte med vægtykkelse, læk-tæthedsmål, årlig mængde, legering, bearbejdningsstrategi og den acceptable værktøjsafskrivningsperiode. Resten af denne vejledning forklarer disse afvejninger i den rækkefølge, der påvirker rigtige citater.
Hvordan trykstøbning, gravitationsstøbning og sandstøbning faktisk fylder en form
Højtryks trykstøbning
Ved højtryksstøbning lukkes to hærdede stålformehalvdele, og smeltet metal tvinges ind i hulrummet gennem en løbegang og en port. Fyldningshastigheden er høj, trykket opretholdes under størkning, og matricen åbner for at udstøde støbningen. Aluminium trykstøbning bruger typisk legeringer såsom ADC12 eller A380, når flydende og støbeevne betyder noget, mens zink trykstøbning kan indeholde meget tynde sektioner og fine detaljer. Procesen er hurtig, gentagelig og velegnet til integrerede funktioner såsom nasser, ribber, monteringshuller og kernepassager.
Afvejningen er værktøj og proceskontrol. En matrice skal være designet med korrekt gating, overløb, køling og udkast. Porøsitetskontrol afhænger af fyldningssimulering, vakuumassistance, hvor det er nødvendigt, matricetemperaturbalance og ren metalhåndtering. En del, der er let at tegne i CAD, kan være svær at udfylde uden turbulens eller svindfejl.
Gravity støbning
Gravity støbning, often called gravity die casting or permanent mold casting when a metal mold is used, pours molten metal into a reusable mold without high injection pressure. The mold may be cast iron or steel, and the cavity fills by gravity through a designed runner and riser system. Because fill is slower and less turbulent, gravity casting can be suitable for thicker sections and parts where internal soundness is more important than minimum wall thickness.
Gravity støbning is not the same as sand casting. The mold is permanent, so cycle times and surface finish are generally better than sand casting, but the mold geometry must allow the part to be removed. Undercuts, large cores, and very complex internal passages can become expensive or impractical. Tooling cost usually sits between sand casting and high-pressure die casting, depending on mold complexity and core count.
Sandstøbning
Sandstøbning uses a pattern to form a cavity in sand, usually in two or more mold sections. Molten metal is poured into the sand mold, and the mold is broken away after solidification. The pattern can be wood, plastic, or metal; for low-volume work, pattern cost is often much lower than a steel die. Sand casting can produce large housings, thick flanges, and shapes that would be difficult to eject from a permanent mold.
Grænserne er dimensionel repeterbarhed, overfladefinish og arbejdsindhold. Hver form er ny, så træk, sandkomprimering, kerneplacering og shakeout påvirker alt sammen konsistensen. Bearbejdningsgodtgørelse er normalt større end ved trykstøbning. Det gør ikke sandstøbning af ringe kvalitet; det betyder, at processen hører hjemme, hvor størrelse, volumen og geometri gør en engangsform økonomisk rationel.
| Proces | Skimmelsvamp | Hvordan formen fyldes | Typisk produktionspasning |
|---|---|---|---|
| Højtryks trykstøbning | Genanvendelig hærdet stålmatrice | Smeltet metal indsprøjtet ved høj hastighed og tryk | Tyndvæggede aluminiums- eller zinkdele med høj volumen med tæt repeterbarhed |
| Gravity støbning | Genanvendelig metalform | Smeltet metal hældt og fyldt af tyngdekraften | Mellemvolumen dele med tykkere vægge og moderat kompleksitet |
| Sandstøbning | Engangssandform rundt om et mønster | Smeltet metal hældt i et sandhulrum | Store komplekse former med lavt volumen med højere bearbejdningsmængde |
Hvis du vil have et bredere overblik over, hvordan disse ruter ligger ved siden af andre støbemetoder, kan du guiden til forskellige aluminiumsstøbemetoder giver et nyttigt proceskort før en tilbudsgennemgang.
Hvad forskellene betyder for komponentdesign
Designreglerne ændres, fordi formen og fyldmekanismen ændres. Trykstøbning kan holde tynde vægge, men det kræver ensartede vægovergange, tilstrækkeligt træk og omhyggelig portplacering. Gravity støbning tolererer tykkere sektioner mere naturligt, men det har brug for foder- og stigrør, der kan efterlade vidnemærker. Sandstøbning giver geometrifrihed, men mønsteret, sandstyrken og kernestøtterne sætter den praktiske minimumssektion og overfladetilstand.
En trykstøbt tegning bør ikke kopiere en sandstøbt tegning uden en designgennemgang. Skarpe indvendige hjørner, pludselige sektionsændringer, dybe smalle lommer og udrevne sidevægge kan forkorte matricens levetid eller skabe lodning og porøsitet. Gravity støbning tegninger kræver opmærksomhed på fodringsretning og hot spots. Sandstøbningstegninger kræver bearbejdningstillæg og en klar datumstrategi, så det første snit ikke afslører sandinklusion eller krympning.
Tolerancer følger samme logik. Trykstøbning kan normalt holde tættere støbte dimensioner, men bearbejdning er stadig nødvendig for tætning af flader, lejeboringer og kritiske monteringsgrænseflader. Tyngdestøbning kan holde moderate tolerancer med stabilt værktøj, mens sandstøbning generelt kræver mere generøs as-cast tolerance og mere bearbejdningsmateriale. Fejlen er at angive en trykstøbningstolerance på et sandstøbt print og derefter behandle enhver støbning uden for tolerance som en leverandørsvigt.
For et præcisionsbearbejdet trykreducerende ventilhus omfatter designet ofte indre passager med kerne, en flad tætningsflade, gevindåbninger og et fjederkammer. Trykstøbning kan producere næsten-net-formen ved høj volumen, men ventilsædet og tætningsflader kræver stadig bearbejdning og lækagetest. Hvis det årlige volumen er beskedent, eller kroppen er stor og tykvægget, kan gravitationsstøbning reducere risikoen for værktøj. Hvis kroppen er lille, tyndvægget og produceret i titusindvis, vinder trykstøbning normalt på cyklustid og repeterbarhed.
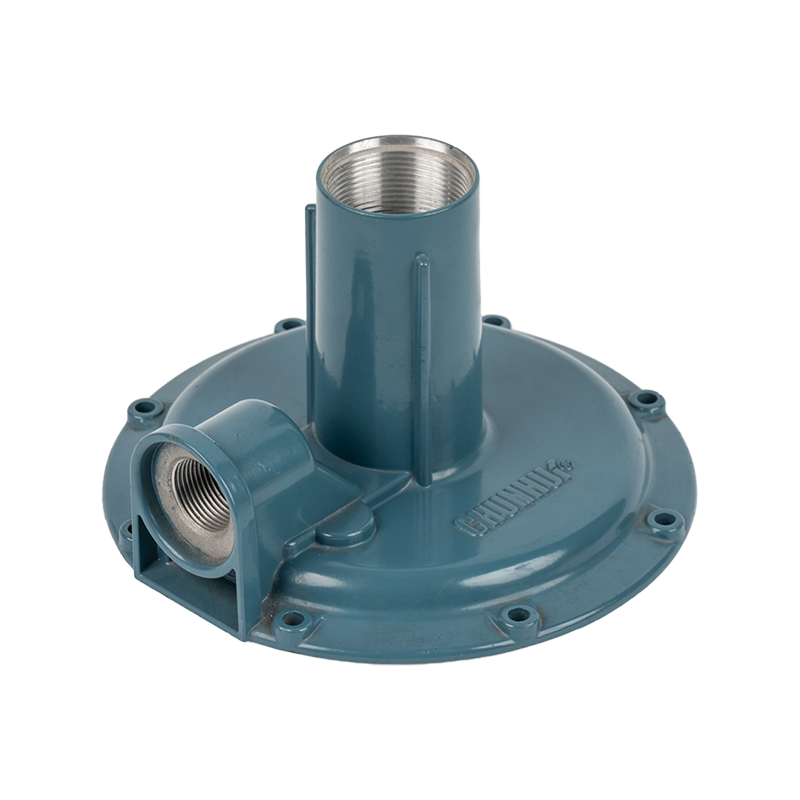 Brugerdefineret præcisionsbearbejdet trykreducerende ventilhus Brugerdefineret aluminium eller aluminium-zink ventilhus til trykreducerende systemer, med bearbejdnings- og overfladebehandlingsmuligheder for at understøtte tætningsflader og monteringsnøjagtighed. Se produkt →
Samme gennemgang gælder for motorhuse og instrumentkabinetter. Et trykstøbt hus kan integrere monteringsknaster, køleribber og forbindelsesåbninger, men matricen skal designes, så delen skubbes rent ud. Et gravitationsstøbt hus kan være mere tilgivende med hensyn til vægtykkelse, men det kan kræve mere bearbejdning på lejesæderne og tætningsrillerne. En sandstøbt indhegning kan være den praktiske vej til et stort udendørsskab, men bearbejdningsplanen skal tage højde for en mere ru hud og mere spåntagning.
Værktøj, volumen og enhedsomkostninger: break-even logikken
Værktøj er der, hvor processammenligningen bliver økonomisk. Et højtryksstøbeværktøj er en præcisionsstålkonstruktion med hulrum, kerner, slæder, ejektorsystemer, køleledninger og ofte et vakuumsystem. Dens omkostninger kan være mange gange et sandmønster eller en gravitationsform, men formen kan køre meget store volumener med korte cyklustider. Gravity støbeværktøj er normalt billigere end et sammenligneligt trykstøbeværktøj, men det er ikke billigt, når der er brug for kerner og slides. Sandstøbning har de laveste indgangsomkostninger for mange store dele, fordi mønster- og kernekasserne er enklere, men hver form bruger arbejdskraft og sand.
Lancering med lav volumen
Sandstøbning often lowers the financial risk because the pattern can be revised or replaced without scrapping a steel die. It is also practical for bridge tooling, pilot builds, and large replacement parts.
Mellemvolumen produktion
Gravity støbning can sit in a useful middle zone: better repeatability than sand, lower tooling exposure than die casting, and enough durability for steady production.
Højvolumen produktion
Trykstøbning vinder normalt, når den årlige mængde er høj nok til at absorbere værktøj og procesvalidering. Cyklustidsfordelen er sammensat på tværs af hvert skift.
Nulpunktspunktet er ikke et enkelt tal. Det afhænger af delstørrelse, antal hulrum, matricekompleksitet, legering, bearbejdningsindhold, skrothastighed og kundens kvalitetsomkostninger. En lille zink støbt komponent med en simpel to-hulrums matrice kan gå i stykker ved et meget lavere volumen end et stort aluminiumshus med flere slæder og vakuumassistance. En sandstøbt del med tung bearbejdning kan se billig ud på tilbudsstadiet, men bliver dyr, når monteringstid, værktøjsslid og skrot er inkluderet.
Købere bør bede om en omkostningsopdeling, der adskiller værktøj, støbning, bearbejdning, overfladebehandling, måling og emballering. Det er også rimeligt at spørge, hvordan leverandøren har beregnet det foreslåede hulrumstal. Ét hulrum reducerer værktøjsomkostningerne, men hæver stykprisen; flere kaviteter sænker cyklusomkostningerne pr. del, men øger værktøjet og kræver en større maskine. Det rigtige svar afhænger af ordreprognosen, ikke af en generisk regel.
Et vandtæt motorhus er et godt eksempel. Hvis huset har en tynd væg, integrerede køleribber, en præcisionslejeboring og en tætningsrille, kan trykstøbning reducere bearbejdningen og holde en stabil vægsektion. Matriceomkostningerne er begrundet i årligt volumen, og processen kan valideres med lækagetest og dimensionslayout. Hvis det samme hus er stort, tykvægget og påkrævet i hundreder i stedet for titusindvis, kan gravitationsstøbning eller sandstøbning være mere fornuftigt, mens designet modnes.
 Brugerdefineret vandtæt aluminiumsmotorhus Brugerdefineret aluminiumsmotorhus til industrielle miljøer, der tilbyder vandtætning, korrosionsbestandighed, varmeafledning og forsegling med små-batch eller storskala produktionsstøtte. Se produkt →
Sammenlign ikke et trykstøbt tilbud med et sandstøbt tilbud uden at normalisere omfanget. Et tilbud kan omfatte bearbejdning, lækagetest, imprægnering og belægning; en anden caster muligvis kun. Man kan citere en hærdet terning med et defineret skudliv; en anden kan citere et lettere værktøj uden vedligeholdelsesplan. Normaliser leverancen, før du sammenligner de samlede omkostninger ved ejerskab.
Afvejninger af legering og defekter: Porøsitet, styrke og lækagetæthed
Trykstøbning, gravitationsstøbning og sandstøbning giver ikke samme fejlprofil. Højtrykstrykstøbning fyldes hurtigt, hvilket er fremragende til tynde vægge, men kan medføre gas, hvis porten og udluftningen er dårlig. Det er grunden til, at vakuum-assisteret trykstøbning, overløbsdesign og termisk kontrol har betydning for lækagekritiske dele. Tyngdestøbning fyldes langsommere, hvilket kan reducere turbulens, men det er afhængigt af stigrør og retningsbestemt størkning for at tilføre krympning. Sandstøbning introducerer sandrelaterede risici såsom sandinkludering, skimmelsvamperosion og kerneforskydning, samtidig med at det kræver tilstrækkelig tilførsel af tykke sektioner.
| Proces | Hovedfokus på kvalitet | Fælles modforanstaltning | Effekt på bearbejdning |
|---|---|---|---|
| Trykstøbning | Gasporøsitet, kold lukke, flash, matricelodning | Fyldningssimulering, vakuumassistance, matricetemperaturkontrol, korrekt træk og udkast | Næsten netform reducerer lagerbeholdningen, men lækageveje kan kræve imprægnering eller lokal bearbejdning |
| Gravity støbning | Krympeporøsitet, fejlløb, kerneforskydning | Stigrørsdesign, kuldeplacering, kontrolleret hældetemperatur, kontrol af formbelægning | Mere ensartet end sand i nogle områder, men fodring og fjernelse af låger skal planlægges |
| Sandstøbning | Sandinklusion, gasporøsitet, dimensionsvariation, ru overflade | Sandkontrol, kerneudluftning, mønstervedligeholdelse, generøs bearbejdningsgodtgørelse | Højere lagerfjernelse og mere armaturfølsomhed; datum skal vælges omhyggeligt |
Styrke bestemmes ikke alene af procesnavnet. Legering, sektionsstørrelse, kølehastighed, porøsitet, varmebehandling og bearbejdning påvirker alle den sidste del. En trykstøbt legering med finkornet og lav porøsitet kan udkonkurrere en dårligt tilført gravitationsstøbning i et kritisk afsnit. En veldesignet gravitationsstøbning kan være et bedre valg til en tyk, tryktæt krop end en trykstøbning med et ugunstigt fyldmønster. Sandstøbning kan levere lydtykke sektioner, når risering er korrekt, men den støbte overflade og tolerance vil normalt kræve mere bearbejdning.
Lækatæthed fortjener sin egen gennemgang. Et ventilhus, pumpedæksel eller motorkapsling kan bestå en dimensionsinspektion og stadig mislykkes i en tryktest på grund af indbyrdes forbundet porøsitet. Indkøbsspecifikationen bør angive testmediet, tryk, varighed, tilladt lækagehastighed og om imprægnering er tilladt. Det skal også angive, om testen sker før eller efter bearbejdning, fordi bearbejdning kan åbne en underjordisk pore. En leverandør, der forstår forskellen, vil designe processen omkring testen, ikke blot inspicere til sidst.
Efterbehandling, bearbejdning og miljømæssig holdbarhed
Trykstøbning giver normalt en glattere overflade og tættere støbte detaljer, hvilket kan reducere efterbehandlingsarbejdet. Tyngdekraftsstøbegods sidder mellem trykstøbninger og sandstøbninger i overfladetilstand, mens sandstøbegods typisk har brug for mere slibefjernelse og kan vise en ru hud efter shakeout. Denne forskel påvirker belægningsforberedelse, maskering, armaturdesign og antallet af operationer, før delen når den endelige samling.
Bearbejdningsstrategi bør besluttes med støbeprocessen, ikke efter den. Trykstøbte dele kan placeres på støbte funktioner og bearbejdes i armaturer designet til høj volumen. Gravity støbegods kan have brug for en mere robust placering, fordi den støbte overflade varierer mere. Sandstøbegods har ofte brug for en første operation, der etablerer et stabilt datum, før kritiske boringer og tætningsflader skæres. Hvis printet kræver en tynd flange, og sandstøbningen har kraftig træk, kan det bearbejdede resultat blive svagere end forventet.
Overfladebehandling interagerer også med procesvalg. Aluminiumsstøbegods kan males, pulverlakeres eller selektivt bearbejdes; anodisering er mulig på nogle legeringer, men kræver omhyggelig legeringsvalg, fordi siliciumindhold og porøsitet kan påvirke udseendet. Zinkstøbegods kan belægges, males eller chromeres. Tyngde- og sandstøbegods kan også belægges, men overfladebehandling kan kræve mere opmærksomhed på grund af ruhed og mindre overfladefejl. For udendørs instrumentkabinetter bestemmer kombinationen af legering, belægningssystem, pakningsdesign og bearbejdningsfladehed, om kabinettet overlever regn, støv og temperaturcyklusser.
 Brugerdefinerede udendørs instrumentbeskyttelsesskabe Brugerdefinerede zink- eller aluminiumskabe til udendørs instrumenter, der kombinerer trykstøbning, CNC-bearbejdning og overfladebehandling for vandtæt, støvtæt og korrosionsbestandig beskyttelse. Se produkt →
Hos Ningbo Chip Machinery dækker produktionskæden formfremstilling, trykstøbning, bearbejdning, polering, rengøring og overfladebehandling. Det betyder noget, fordi procesvalg ikke kun handler om støbemaskinen. En del, der er designet til trykstøbning, men som kræver en kompliceret armatur for anden betjening, kan miste sin omkostningsfordel. En sandstøbt del, der har brug for tre opsætninger, før tætningsfladen skæres, kan opbruge besparelserne fra et lavprismønster. Gennemgå hele ruten fra råvare til pakket del.
For kunder, der ønsker at se produktionsmiljøet, før de frigiver et værktøj, en virtuel fabriksrundvisning kan være mere nyttigt end en brochure. Det viser, hvordan formværkstedet, trykstøbegulvet, bearbejdningsområdet og renselinjen forbindes. Kvalitetssystemdækning såsom ISO 9001:2015 og IATF 16949:2016 bør kontrolleres i forhold til det specifikke produkt og proces, ikke behandles som en erstatning for en kompetent procesgennemgang.
En praktisk udvælgelsesmatrix for købere og ingeniører
Den hurtigste måde at vælge en proces på er at score projektet ud fra de kriterier, der driver omkostninger og risiko. Brug nedenstående matrix som udgangspunkt, og bekræft derefter med en støberigennemgang. En høj score i én kolonne afgør ikke automatisk processen, men den afslører, hvor citatet sandsynligvis er følsomt.
| Beslutningskriterium | Passer bedst, når kravet er højt | Hvorfor det betyder noget |
|---|---|---|
| Årlig volumen | Trykstøbning | Høj volumen amortiserer stålværktøj og belønner korte cyklustider |
| Del størrelse og vægt | Sandstøbning for large parts; die casting for compact parts | Maskinstørrelse, formhåndtering og sandforms funktionalitet sætter grænser |
| Vægtykkelse | Trykstøbning for thin walls; gravity or sand for thicker sections | Fyldnings- og størkningsadfærd ændres med snittykkelsen |
| Dimensionel repeterbarhed | Trykstøbning | Stålværktøj og kontrollerede cyklusser reducerer del-til-del variation |
| Værktøjsbudget | Sandstøbning, then gravity casting | Mønstre og permanente forme koster normalt mindre end hærdede matricer |
| Lækatæthed | Afhænger af design; trykstøbning med vakuum eller tyngdekraft med robust fremføring | Porøsitetskontrol skal designes til gating, fodring og validering |
| Overflade finish | Trykstøbning | Stålformoverflader overfører finere detaljer end sandforme |
| Geometri frihed | Sandstøbning | Engangsforme kan rumme store kerner og komplekse former |
| Bearbejdningsindhold | Trykstøbning for lower stock; sand casting expects more stock | Nær-net form reducerer cyklustiden, men kræver stabilt værktøj |
Brug matrixen med en rigtig prognose. En tre-årig volumenplan, en tolerancestack-up og en lækagetestspecifikation vil give en bedre beslutning end en én-sides RFQ. Hvis prognosen er usikker, så bed om en brostrategi: sandstøbning til pilotmængder, gravitationsstøbning til markedsvalidering eller et trykstøbt design, der senere kan flytte ind i et hærdet værktøj, når volumen er bekræftet.
Almindelige fejl, når man sammenligner trykstøbning med gravitation eller sandstøbning
- Sammenligning af stykpris uden normalisering af bearbejdning, belægning, lækagetest og pakning. En lav støbepris kan skjule en høj totalomkostning.
- Brug af en sandstøbningstolerance på en trykstøbningstegning eller omvendt. Procesevnen skal matche tegningen, ikke køberens håb.
- Ignorerer træk og udkast. En trykstøbt del med lodrette vægge og dybe lommer kan have brug for slides, der tilføjer værktøjsomkostninger og vedligeholdelse.
- Valg af en legering til bearbejdelighed uden at kontrollere støbeevnen. Fluiditet, varm revnedannelse og porøsitetsrespons varierer efter legering og proces.
- Glemte værktøjets leveringstid. Et trykstøbeværktøj kan kræve design, stålanskaffelse, bearbejdning, varmebehandling, prøveskud og korrektion før produktion.
- Angivelse af tæthed uden angivelse af testmetode og acceptgrænse. "Ingen lækager" er ikke et målbart krav.
- Forudsat at sandstøbning kun er for prototyper. Det er også en produktionsproces for store, lavvolumen- og reservedele.
- Overspecificerer overfladefinish på en ikke-kritisk overflade. Ekstra polering eller bearbejdning kan slette den økonomiske fordel ved den valgte proces.
- Start af tilbuddet før designgennemgangen. Et støberi, der gennemgår porte, vægtykkelse og bearbejdningsdatum tidligt, kan forhindre en kostbar værktøjsrevision.
Hver fejl har en kommerciel konsekvens. Et manglende udkast kan forvandle en simpel matrice til et glidetungt værktøj. En urealistisk tolerance kan skabe en permanent kontroltvist. En uspecificeret lækagetest kan føre til et tilbageholdelse af forsendelsen. Processammenligningen bør derfor være en fælles gennemgang mellem design, kvalitet, indkøb og den produktionsingeniør, der skal eje delen.
Ofte stillede spørgsmål: Die Casting vs Gravity and Sand Casting
Er trykstøbning altid stærkere end gravitationsstøbning?
Nej. Styrken afhænger af legering, sektionsstørrelse, porøsitet, varmebehandling og design. En solid tyngdekraftstøbning kan være stærkere i en tyk sektion end en trykstøbning med dårlig fyldning eller krympning. Den korrekte sammenligning er den validerede mekaniske egenskab på det kritiske sted, ikke procesetiketten.
Kan sandstøbning holde samme tolerance som trykstøbning?
Normalt nej. Sandforme er til engangsbrug og er underlagt sandkomprimering, kerneplacering og mønsterslid. Trykstøbning bruger en stålform med kontrolleret lukning og udstødning, så den generelt holder tættere som støbt repeterbarhed. Sandstøbning kan stadig opfylde kritiske tolerancer efter bearbejdning, men det kræver mere lager og en robust datumplan.
Hvornår er gravitationsstøbning bedre end trykstøbning?
Gravity støbning is often better when the part is thick-walled, the volume is moderate, the tooling budget is limited, or the design is still maturing. It can also be attractive when a permanent mold can be made without complex slides and when lower turbulence during fill is important.
Hvilken proces er bedst for et tryktæt ventilhus?
Både trykstøbning og gravitationsstøbning kan fungere, men beslutningen afhænger af volumen, vægtykkelse, legering og lækagetestspecifikation. Højvolumen aluminium eller zink ventilhuse bruger ofte trykstøbning med vakuumassistance og bearbejdning. Tykke kroppe med mindre volumen kan bruge gravitationsstøbning med kontrolleret fodring. Sandstøbning er normalt forbeholdt større eller mindre volumen versioner, hvor bearbejdningsgodtgørelse er acceptabel.
Kræver trykstøbning bearbejdning?
Ikke alle overflader, men kritiske overflader gør det normalt. Tætningsflader, lejeboringer, gevind og præcisionsmonteringsgrænseflader kræver normalt bearbejdning efter støbning. Trykstøbning reducerer lagerbeholdningen og kan indeholde nyttige som støbte funktioner, men det eliminerer ikke behovet for at etablere datums og kontrollere kritiske dimensioner.
Hvad er den vigtigste omkostningsdrivende i sandstøbning?
Arbejds- og bearbejdningsindhold er ofte større end mønsteromkostningerne. Hver form forbruges, sand skal forberedes og genvindes, kerner skal placeres, og støbningen bærer normalt mere bearbejdningsmateriale. For en simpel stor del kan sandstøbning være økonomisk; for en kompleks højvolumen del kan arbejdskraft og variation opveje de lave værktøjsindgangsomkostninger.
Kan den samme CAD-model citeres for alle tre processer?
Den kan citeres, men den bør ikke fremstilles uden processpecifik gennemgang. Træk, vægtykkelse, fileter, kernehuller, bearbejdningsgodtgørelse og datumstrategi er forskellige. En model, der er optimeret til trykstøbning, kan have behov for designændringer til sandstøbning, og et sandstøbt design kan være unødvendigt tungt til trykstøbning.
Sådan bygger du en tilbudspakke, der får et brugbart svar
Et nyttigt citat starter med en tegning, der angiver fremstillingshensigten. Inkluder legeringen, eller lad støberiet anbefale en, den årlige og maksimale månedlige mængde, de kritiske dimensioner, kravet om lækagetest, overfladebehandlingen og bearbejdningsomfanget. Identificer hvilke overflader der er kosmetiske og hvilke der er funktionelle. Angiv, om værktøjsejerskab, værktøjsvedligeholdelse og værktøjslevetid er inkluderet.
Tilføj en kort procesnote: forventet vægtykkelse, maksimal delstørrelse, estimeret vægt og ethvert kendt tryk- eller temperaturkrav. Hvis delen er et trykreducerende ventilhus, motorhus, udstyrsbeslag eller instrumentkabinet, skal du sige, hvor det monteres, og hvad det tætner imod. Denne sammenhæng hjælper støberiet med at vælge porte-, fodrings- og bearbejdningsdatum frem for at citere en generisk støbning.
Tegnepakke
3D-model, 2D-tegning, tolerancestak, liste over kritisk kvalitet, legering og overfladebehandlingsspecifikation.
Kommerciel pakke
Årligt volumen, lanceringsmængde, prognosehorisont, målstykpris, værktøjsbudget og leveringsdestination.
Kvalitetspakke
Lækagetestmetode, inspektionsplan, PPAP eller første artikelkrav, emballagestandard og sporbarhedsforventning.
Bed endelig leverandøren om at forklare, hvorfor den valgte proces passer til delen. En anbefaling til trykstøbning bør komme med et hulrumstal, maskinstørrelse, portkoncept og forventet bearbejdningsplan. En anbefaling til gravitation eller sandstøbning bør forklare fodring, mønsterdesign, bearbejdningsgodtgørelse og forventet cyklustid. Forklaringen er ofte mere værdifuld end selve tallet, fordi den viser, om processen er valgt eller blot citeret.


