


Det korte svar: Match legeringen til belastning, væg og volumen
For en del, der er lille, geometrisk kompleks, dimensionelt tæt og produceret i høj volumen, giver zinktrykstøbning normalt de laveste samlede omkostninger og det mest tilgivende procesvindue. For en del, der er stor, vægtfølsom, strukturel eller udsat for forhøjede temperaturer, er trykstøbning af aluminium normalt det sikreste udgangspunkt. Det er det praktiske svar, før ethvert legeringsdatablad åbnes.
Årsagen er ikke, at ét metal er universelt bedre. Zink og aluminium sidder på forskellige sider af den samme fremstillings-afvejning: zink er tæt, flydende og formstabilt ved moderate temperaturer; aluminium er let, stærkt pr. masseenhed og bedre egnet til større kuverter og højere driftstemperaturer. Det rigtige valg afhænger af, hvilken af disse forskelle, der rent faktisk styrer din dels funktion, udseende og omkostninger.
- Vælg zink først, når: delen er under ca. 1 kg, har tynde vægge, har brug for fine detaljer, kræver snæver støbetolerance, vil blive belagt eller malet og kører i høj volumen.
- Vælg aluminium først, når: delen er stor, vægtreduktion betyder noget, driftstemperaturen er over ca. 100°C til 120°C, delen bærer strukturel belastning, eller produktionsvolumenet er moderat til lavt.
- Kør en omkostningsmodel, før du forpligter: zinkmateriale koster mere pr. kilogram, men lavere smeltetemperatur, hurtigere cyklusser, længere værktøjslevetid og reduceret bearbejdning kan gøre den færdige zinkdel billigere.
- Vælg ikke ved trækstyrke alene: sektionstykkelse, træk, kernehuller, fladhed, korrosionseksponering og efterbehandlingsmetode afgør ofte legeringen mere end den minimale ultimative styrke.
En nyttig måde at læse denne artikel på er at behandle den som en udvælgelsesrute, ikke en metal-mod-metal-konkurrence. Start med fejltilstanden og tegningstolerancen. Kontroller derefter vægt, vægtykkelse, temperatur, korrosion og årligt volumen. Legeringsvalget bliver normalt indlysende, når disse fem input er fastsat.
Hvad zink og aluminium trykstøbelegeringer faktisk er
Zink trykstøbelegeringer
De fleste kommercielle zinktrykstøbninger bruger legeringer i Zamak 3, Zamak 5 eller ZA-serien, såsom ZA-8 og ZA-12. Zamak 3 er den almindelige universalkvalitet, fordi den støber let, holder dimensioner godt og tager plettering og maling rent. Zamak 5 tilføjer kobber for højere styrke og hårdhed, med en beskeden afvejning i formstabilitet og korrosionsadfærd. ZA-8 og ZA-12 bevæger sig mod højere styrke og bedre leje- og slidydelse, men de kræver strammere proceskontrol og er mindre almindelige i tyndvæggede dekorative arbejde.
Zinklegeringer smelter ved ca. 380°C til 420°C afhængig af kvalitet. Det lavere smeltepunkt muliggør varm-kammer trykstøbning, hvor injektionssystemet er nedsænket i smelten. Hot-kammerbehandling giver hurtige cyklusser, lavt termisk stød til værktøjet og fremragende gengivelse af fine funktioner. Den samme egenskab, der gør zink let at støbe, gør den også tung: zinklegeringsdensiteten er omkring 6,6 g/cm³ sammenlignet med omkring 2,7 g/cm³ for aluminium.
Trykstøbte aluminiumslegeringer
Trykstøbning af aluminium er domineret af A380 og A383 i Nordamerika, ADC12 i Asien og kvaliteter som 413 og 518, når der er behov for højere duktilitet, tryktæthed eller korrosionsbestandighed. A380 er arbejdshesten: god støbeevne, moderat styrke, nyttig varmeledningsevne og bred tilgængelighed. A383 forbedrer fluiditeten til tynde vægge og kompleks geometri. ADC12 er en nær slægtning til A383 og er meget brugt i eksportprogrammer. Højere magnesium eller lavere jernkvaliteter kan forbedre duktiliteten og finishen, men de kan reducere matricens levetid eller kræve strammere smeltekontrol.
Aluminium smelter nær 660°C, så det støbes normalt i en koldkammermaskine. Metallet hældes eller leveres i skudhylsteret, hvorefter det sprøjtes ind i matricen. Koldkammerbearbejdning er velegnet til større dele og højere skudvægte, men cyklustider er længere, og matricen oplever mere termisk træthed end ved zink-hot-kammerarbejde. For en dybere karakter-for-karakter gennemgang, denne guide til den bedste aluminiumslegering til trykstøbning er en nyttig ledsager til udvælgelsestrinene nedenfor.
Side-by-side sammenligning: Zink vs aluminium trykstøbning
| Udvælgelsesfaktor | Zink trykstøbning | Trykstøbning af aluminium |
|---|---|---|
| Tæthed | Ca. 6,6 g/cm³; 2,4 gange tungere end aluminium for samme volumen | 2,7 g/cm³; foretrukket, når massereduktion driver designet |
| Typisk proces | Hot-kammer trykstøbning til de fleste Zamak kvaliteter | Koldkammer trykstøbning |
| Vægtykkelse | Ofte 0,5 mm til 1,0 mm, med omhyggeligt værktøjsdesign for tyndere lokale funktioner | Ofte 1,0 mm til 1,5 mm, med tykkere sektioner, hvor flowlængden er lang |
| Tolerance som støbt | Fremragende til små, detaljerede dele; lavt svind og stabile dimensioner | Godt, men større dele og længere strømningsveje har brug for mere tolerancerevision |
| Styrke og stivhed | Høj trykstyrke og god slidstyrke; tung for sin styrke | Bedre styrke-til-vægt-forhold; velegnet til strukturelle og store dele |
| Høj temperatur service | Generelt begrænset; krybning og styrketab bliver vigtige over ca. 100°C til 120°C | Bedre retention ved forhøjet temperatur; legering og driftscyklus har stadig betydning |
| Korrosion og finish | Kræver plettering, maling eller konverteringsbelægning i mange miljøer; tager plettering meget godt | Danner et naturligt oxidlag; anodisering, maling og konverteringsbelægning er almindelige |
| Værktøjets levetid og cyklus | Lavere smeltetemperatur, hurtigere cyklusser, generelt længere levetid for matricen | Højere termisk belastning, langsommere cyklusser, vedligeholdelse af matrice er mere krævende |
| Bedste pasform | Små, komplekse, højvolumen, dimensionelt tætte, dekorative eller belagte dele | Store, lette, strukturelle, temperaturudsatte eller moderate dele |
Vægt og styrke: Hvor tallene ændrer designet
Vægten er den mest synlige forskel, men det er ikke den eneste. En zinkdel og en aluminiumsdel kan dele den samme kuvert og stadig opføre sig forskelligt, fordi zink er meget tættere. Hvis tegningen er volumendrevet, vil zink være tungere. Hvis tegningen er massedrevet, vinder aluminium normalt, før en eventuel styrkeberegning er færdig.
Relativ masse for samme delvolumen, indekseret til zink ved 100. Faktisk masse afhænger af legering og vægdesign.
Styrkesammenligninger har brug for mere pleje. Zinklegeringer som Zamak 5 og ZA-8 tilbyder høj trykstyrke, god slidstyrke og nyttige lejeegenskaber. De vælges ofte til tandhjul, huse, beslag og små strukturelle dele, der ser kontaktslid eller skal holde et gevind. Aluminiumslegeringer såsom A380 og ADC12 tilbyder et bedre styrke-til-vægt-forhold, hvilket betyder noget i bilbeslag, motorhuse, instrumentkabinetter og udstyrsrammer, hvor massereduktion er et designmål.
Det praktiske spørgsmål er ikke "hvilket metal er stærkest?" Det er "hvilket metal giver den nødvendige stivhed og sikkerhedsfaktor ved den tilladte masse og vægtykkelse?" En tynd zinkvæg kan være meget stiv, fordi zink har et højt modul, men den samme væg kan være for tung til en håndholdt eller køretøjsmonteret del. En tynd aluminiumsvæg kan være let, men den kan afbøje mere eller kræve ribber, der komplicerer værktøjet. Derfor bør valg af legering ligge ved siden af den strukturelle beregning, ikke efter den.
 Højstyrke aluminiumslegering trykstøbte industrielle komponenter Brugerdefinerede trykstøbte og CNC-bearbejdede aluminiumskomponenter til bærende strukturer, der tilbyder styrke-til-vægt balance og valgfri overfladebehandling til holdbar industriel brug. Se produkt →
Vægtykkelse, flow og støbbarhed
Zink er det mere tilgivende metal til tynde vægge og fine detaljer. Dets lave smeltepunkt og høje fluiditet gør det muligt for metal at fylde lange, smalle sektioner, før det fryser. I produktionen kører zinkdele ofte med vægge omkring 0,5 mm til 1,0 mm, og lokale træk kan blive tyndere med et velbygget værktøj og en stabil proces. Derfor er zink almindeligt i små præcisionskomponenter, dekorativt hardware, elektriske huse og dele med fine bogstaver eller stramme kosmetiske krav.
Aluminium er ikke svært at støbe, men det kræver mere af værktøjet og processen. Et praktisk startområde er 1,0 mm til 1,5 mm for almindelige vægge, med tykkere sektioner ved porte og over lange flowlængder. Tynde aluminiumsvægge kan fremstilles, men vinduet indsnævres: metaltemperatur, matricetemperatur, indsprøjtningshastighed og udluftning skal alle kontrolleres. Hvis delen har dybe ribber, isolerede fremspring eller lange strømningsbaner, skal værktøjsdesigneren muligvis tilføje overløb, løbere eller lokal fortykkelse.
Denne forskel påvirker tegningsgennemgangen. En zinkdel kan ofte holde en kompakt, integreret form med minimal bearbejdning. En aluminiumsdel kan have brug for en lidt tykkere væg, mere generøse fileter eller en ændring i portplacering for at undgå koldspærring og porøsitet. Ingen af resultatet er en defekt i legeringen; det er en forskel i procesfysik. Jo tidligere legeringen fikseres, jo lettere er det at designe værktøjet omkring den korrekte flowadfærd.
Tolerance, fladhed og bearbejdning
Zinktrykstøbning vælges ofte, når den støbte del skal holde tætte dimensioner uden omfattende bearbejdning. Den lavere støbetemperatur reducerer termisk kontraktion, og varmkammerprocessen gentages godt fra skud til skud. For små dele med kernehuller, fine stigninger og kosmetiske overflader kan zink reducere sekundære operationer og inspektionstid. Det betyder ikke, at zink automatisk er mere nøjagtigt; det betyder, at processen er lettere at holde inden for et stramt bånd, når delens geometri er lille og detaljeret.
Aluminium trykstøbning kan også holde tæt tolerance, men delstørrelsen og vægtykkelsen har mere indflydelse. Store aluminiumsstøbegods kan have behov for en opretningsoperation, en bearbejdningsgodtgørelse på kritiske flader eller en inventarbaseret inspektionsplan. Fladhed er et almindeligt eksempel. Et tyndt aluminiumsdæksel kan forvrænges efter udkast eller under trimning, mens et zinkdæksel af samme form kan forblive fladere, fordi materialet er stivere, og processen kører køligere.
Dimensionsstabilitet
Zink har normalt kanten til små, komplekse dele med snævre støbetolerancer. Aluminium har brug for mere gennemgang, efterhånden som delstørrelse og væglængde øges.
Bearbejdningsgodtgørelse
Zink bearbejder ofte rent og kan holde tråde godt. Aluminium kan også bearbejdes, men gummiagtige legeringer kan opbygges på værktøj, hvis fremføringer og hastigheder ikke kontrolleres.
Fladhedsrisiko
Tynde aluminiumsdæksler og lange beslag kræver armaturplanlægning. Zinkdele er mindre tilbøjelige til termisk forvrængning, men de er stadig følsomme over for udstødning og trimning.
Inspektionsomkostninger
En stabil proces kan reducere prøveudtagning og omarbejdning. Legeringsvalget bør gennemgås med kontrolplanen, ikke kun med 3D-modellen.
For indkøb er nøglen at adskille "som støbt" fra "færdig". Hvis tegningen viser en snæver tolerance på en overflade, der alligevel vil blive bearbejdet, bør legeringsbeslutningen ikke være drevet af denne tolerance. Hvis tolerancen er på en støbt overflade, der aldrig vil blive skåret, kan zink redde en operation. Den enkelte sondring kan ændre omkostningsrangeringen af de to legeringer.
Korrosion, plettering og overfladefinish
Zink er ikke naturligt korrosionsbestandigt på samme måde som aluminium. Det har brug for en beskyttende finish i de fleste udendørs eller fugtige miljøer: galvanisering, pulverlakering, maling eller en konverteringsbelægning. Den gode nyhed er, at zinkstøbegods tager plettering meget godt. Overfladen kan forberedes til en høj kosmetisk standard, og pletteringsbadet er kompatibelt med zinksubstratet, når processen er styret. Det er grunden til, at zink er almindeligt i dekorativt hardware, bilinteriør og små huse, der har brug for en lys eller malet finish.
Aluminium danner et tyndt naturligt oxidlag, der forbedrer atmosfærisk korrosionsbestandighed. Til hårdere miljøer er der stadig behov for anodisering, konverteringsbelægning eller et passende malingssystem. Aluminiumsstøbegods kan vise porøsitet ved overfladen, hvis værktøjet og processen ikke kontrolleres, og denne porøsitet kan telegrafere gennem en kosmetisk finish. Legeringen, portens placering og matricetemperaturen påvirker alle det endelige udseende.
Hvis delen vil blive udsat for saltspray, rengøringskemikalier eller gentagen kondensering, skal finishspecifikationen skrives, før legeringen fryses. En zinkdel med en dårlig pletteringsproces kan fejle hurtigere end en korrekt færdigbehandlet aluminiumsdel. En aluminiumsdel med en åben overfladepore kan også fejle en kosmetisk inspektion. Valg af legering og valg af finish er forbundet; at behandle dem som separate beslutninger skaber ofte omarbejdelse.
For industrielle komponenter, der har brug for en balance mellem korrosionsbestandighed og støbeevne, er korrosionsbestandige støbegods af aluminium-zinklegering et nyttigt referencepunkt. De viser, hvordan legeringsfamilien kan tunes til barsk service uden at opgive de økonomiske fordele ved trykstøbning. Denne oversigt over fordelene ved zinktrykstøbning til industrielle komponenter er nyttig, når plettering og slidstyrke er en del af business casen.
 Aluminium-zinklegering Korrosionsbestandige brugerdefinerede støbegods Brugerdefinerede trykstøbte aluminium-zink-komponenter med CNC-bearbejdede grænseflader, der kombinerer letvægtsformning med korrosionsbestandighed til industrielt udstyr i fugtig eller let korrosiv drift. Se produkt →
Termisk ydeevne og højtemperaturservice
Temperatur er en almindelig årsag til at gå fra zink til aluminium. Zinklegeringer mister styrke og krybemodstand, når driftstemperaturen stiger. Ved kontinuerlig drift er mange zinkdele behagelige ved stuetemperatur og mildt varme forhold, men over ca. 100°C til 120°C bør designet gennemgås omhyggeligt. Et zinkbeslag, der holder en belastning ved 20°C, kan med tiden slappe af eller afbøjes ved 120°C. Det er ikke et kosmetisk problem; den kan ændre forspænding, tætningskraft eller justering.
Trykstøbning af aluminium klarer sig bedre ved forhøjede temperaturer, men det er ikke ubegrænset. A380 og ADC12 bevarer brugbar styrke ved temperaturer, der ville berøre zink, og de er almindelige i motor-tilstødende huse, motor- og kraftelektronikhuse. Legeringen, driftscyklussen og spændebelastningen skal stadig valideres. En højtemperatur-aluminiumslegering kan angives, når delen ser vedvarende varme, termisk cykling eller en kombination af varme og vibrationer.
Termisk ledningsevne har også betydning. Aluminium vælges ofte til køleplader, motorhuse og elektroniske kabinetter, fordi det spreder varme. Zink har også god varmeledningsevne, men dens tæthed og temperaturgrænser gør normalt aluminium til det bedre valg, når varmestyring er den primære funktion. Hvis delen er et dæksel uden varmevej, kan det termiske argument være irrelevant. Hvis delen er et hus, der fører varme væk fra et printkort, bør legeringsvalget kontrolleres med en termisk model, ikke en brochureværdi.
Værktøjslevetid, cyklustid og delomkostninger
Zink er ofte billigere pr. færdig del, selvom zinklegering koster mere pr. kg. Årsagen er procesøkonomien. Varmt kammer zinkstøbning kører ved en lavere smeltetemperatur, hvilket reducerer termisk stød til matricen. Cyklustider er kortere, og matricen holder ofte længere. For en lille del i høj volumen kan disse forskelle opveje materialeprisen. Delen kan også have brug for mindre bearbejdning, fordi den støbte detalje er tættere på den endelige form.
Aluminium har en anden omkostningsprofil. Råvaren er normalt billigere per kilogram, og den lavere massefylde betyder mindre masse per del. Men koldkammerprocessen er langsommere, matricen oplever højere termisk belastning, og bearbejdningskvoterne kan være større. For en stor del i moderat volumen kan aluminium stadig være den billigere rute, fordi zinkversionen ville være for tung og ville kræve en meget stor skudvægt. Omkostninger er derfor en funktion af delstørrelse og volumen, ikke en fast regel.
Materiale pris
Zink legering usually costs more per kilogram. Aluminum alloy usually costs less per kilogram, but the finished part mass is lower, so the comparison must be per part.
Cyklus tid
Zink-varmekammer-cyklusser er typisk hurtigere. Aluminiums koldkammercyklusser er længere og mere følsomme over for delstørrelse og vægtykkelse.
Værktøjets levetid
Lavere zinksmeltetemperatur reducerer generelt termisk træthed. Aluminiumsmatricer kan have behov for hyppigere vedligeholdelse, især på tykke sektioner og høje skudvægte.
Sekundære operationer
Zink kan reducere bearbejdning og afgratning på små detaljerede dele. Aluminium kan have brug for mere opretning, bearbejdning eller fastgørelsesarbejde på store tynde dele.
En pålidelig omkostningssammenligning bør omfatte matricen, maskintimeprisen, skudvægten, udbyttet, efterbehandlingsomkostningerne, skrothastigheden og inspektionsplanen. Et tilbud, der kun sammenligner metalpris pr. kilogram, er ikke en sammenligning af delomkostninger. Det er en sammenligning af råvarer, som ofte er det mindre antal.
En praktisk beslutningsramme for din del
Brug følgende sekvens, når tegningen stadig er åben. Det forhindrer den almindelige fejl at vælge en legering først og derefter tvinge designet til at passe til processen.
- Definer den primære funktion. Bærer delen belastning, forsegler en væske, spreder varme, beskytter elektronik eller giver en kosmetisk overflade? Svaret indstiller den kritiske fejltilstand.
- Tjek massen og kuverten. Hvis delen er stor eller vægtfølsom, start med aluminium. Hvis den er lille og detaljedrevet, så start med zink.
- Gennemgå vægtykkelse og flowlængde. Tynde, lange, indviklede sektioner favoriserer zink. Tykke, store, strukturelle sektioner favoriserer aluminium.
- Indstil servicetemperaturen. Over ca. 100°C til 120°C kræver zink en detaljeret krybegennemgang. Aluminium er normalt det sikreste udgangspunkt.
- Definer finish og korrosionseksponering. Hvis plettering er påkrævet, er zink attraktiv. Hvis anodisering eller en naturlig oxidfinish er påkrævet, er aluminium attraktivt.
- Estimer årlig volumen og værktøjslevetid. Høj volumen med små dele favoriserer ofte zink. Moderat volumen med store dele favoriserer ofte aluminium.
- Byg omkostningsmodellen. Omfatter bearbejdning, skrot, efterbehandling, inspektion og logistik. Sammenlign derefter den færdige del, ikke barren.
| Projektets tilstand | Mager zink | Magert aluminium |
|---|---|---|
| Delmasse under 1 kg | Stærk pasform | Muligt, men tjek prisen |
| Delmasse over 3 kg | Normalt dårlig pasform | Stærk pasform |
| Væg under 1,0 mm | Stærk pasform | Kræver omhyggelig gennemgang |
| Kontinuerlig service over 120°C | Trænger til krybegennemgang | Stærk pasform |
| Dekorativ belægning | Stærk pasform | Muligt med ordentlig forberedelse |
| Stort konstruktionsbeslag | Normalt dårlig pasform | Stærk pasform |
| Stort lille hus | Stærk pasform | Muligt, men cyklusomkostningerne stiger |
Anvendelsesscenarier: Hvor hver legering tjener sin plads
Bil- og køretøjselektronik
Aluminium er almindeligt i trykstøbning til biler, fordi massereduktion og termisk ydeevne betyder noget. Motorhuse, trådløse opladningshuse, beslag og konstruktionsdæksler bruger ofte A380, ADC12 eller en højere ydeevne. Zink optræder stadig i små indvendige mekanismer, gear og beklædte trim, hvor slidstyrke og fine detaljer er vigtigere end vægt. Beslutningen skal tages med køretøjets miljø i tankerne: vibrationer, stenpåvirkning, saltspray og temperatur under motorhjelmen kan hver især skubbe valget i en anden retning.
Instrument- og kontrolkabinetter
Instrumenthuse har ofte brug for en stabil form, en ren finish og god afskærmning eller tætning. Zink kan være et stærkt valg til små, komplekse kabinetter med fine ribber og tætte dækpasninger. Aluminium er ofte bedre til større udendørs kabinetter, varmegenererende elektronik og dele, der har brug for anodisering eller en let monteringsgrænseflade. Indkapslingens stil bør følge legeringen: et zinkkabinet kan integrere tynde vægge og små navler; et aluminiumskabinet kan bruge tykkere vægge og en anden pakningsflade.
Motor- og pumpehuse
Motorhuse foretrækker normalt aluminium, fordi varmeafledning og vægt begge er vigtige. Et vandtæt motorhus kan have brug for en tryktæt støbt væg, en bearbejdet tætningsflade og en korrosionsbestandig finish. Zink kan bruges i mindre motorkomponenter, geardæksler og endedæksler, men den termiske belastning og kontinuerlige driftscyklus bør kontrolleres. Hvis huset er en varmevej, er aluminium normalt det mere naturlige valg.
Trykreducerende og aflastningsventilhuse
Ventilhuse har brug for tryktæthed, stabile gevind, korrosionsbestandighed og en ren indvendig passage. Aluminiumsstøbegods er almindelige i trykreducerende ventilhuse, aflastningsventilhuse og integrerede ventilhuse, fordi de tilbyder en god balance mellem styrke, bearbejdelighed og vægt. Zink kan bruges i mindre ventilkomponenter og sliddele, men væsken, trykket og temperaturen bør gennemgås. Et trykreducerende ventilhus af trykstøbt aluminium er et nyttigt eksempel på, hvordan legeringsvalget følger tryk- og servicekravene, ikke omvendt.
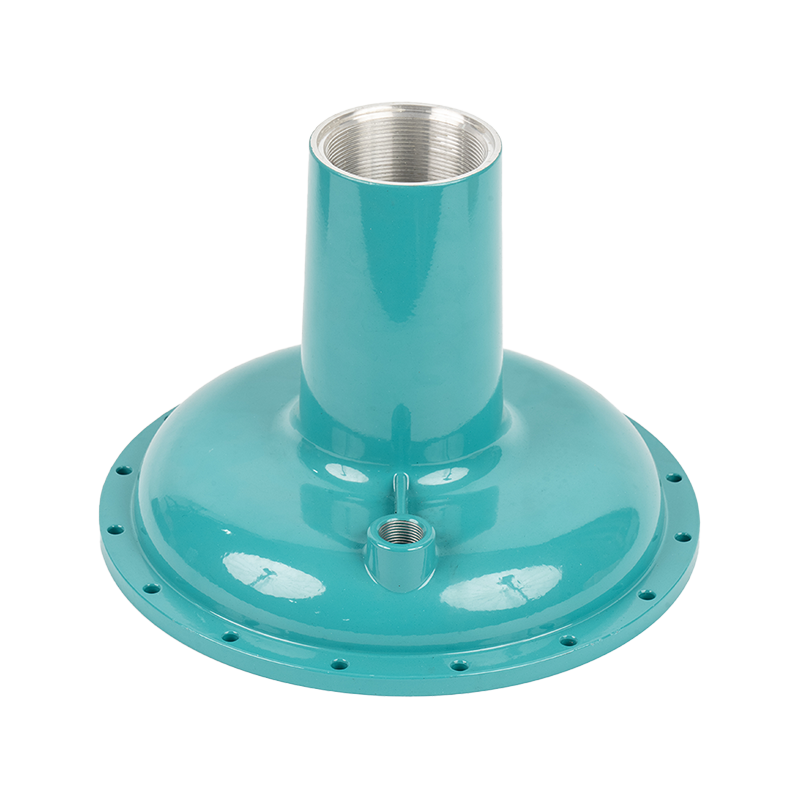 Trykreducerende ventilhuse i trykstøbt aluminium Brugerdefinerede trykstøbte ventilhuse med CNC-bearbejdede tætningsflader og gevindhuller, designet til stabil trykkontrol og pålidelig samling i industrielle systemer. Se produkt →
Industriudstyr dele
Udstyrsdæksler, beslag, stik, monteringsplader og ikke-standardiserede konstruktionsdele sidder ofte midt i beslutningen. Zink er attraktivt til små, detaljerede dele, der kræver slidstyrke og minimal bearbejdning. Aluminium er attraktivt til større dæksler, rammer og dele, der skal flyttes eller monteres i højden. I begge tilfælde skal tegningen vise datumskemaet, de kritiske grænseflader og finishklassen. Uden den information bliver legeringsdebatten et gæt.
Indkøbsrisici og tegningsdetaljer, der bestemmer legeringen
Mange legeringstvister er faktisk tegningstvister. Køberen antager én proces, leverandøren citerer en anden, og uoverensstemmelsen viser sig først, efter at værktøjet er skåret. Følgende detaljer bør rettes, før en indkøbsordre frigives.
- Kritiske vs ikke-kritiske overflader. Marker hvilke overflader der forbliver støbte og hvilke der skal bearbejdes. Dette enkelt trin ændrer ofte omkostningsrangeringen af zink og aluminium.
- Udkast og fileter. Zink kan ofte frigives fra et værktøj med mindre træk, men aluminium har stadig brug for tilstrækkelig træk på dybe vægge. Tving ikke en nul-udkast-funktion ind i nogen af processerne.
- Porøsitetsaccept. Definer, om porøsitet er tilladt på en tætningsflade, en kosmetisk overflade eller en strukturel sektion. Legeringsvalget kan ændre risikoen, men acceptreglen skal være eksplicit.
- Fladhed og ligehed. Store aluminiumsdele kan have brug for et rettetrin. Zinkdele kan også forvrænges, hvis udkastet er ujævnt. Sæt målemetoden på tegningen.
- Afslut specifikation. Plettering, pulverlakering, anodisering og konverteringsbelægning har hver forskellige underlagskrav. En finish callout uden en processtandard er ikke en specifikation.
- Volumen og værktøjslevetid. Et værktøj bygget til 20.000 skud er ikke det samme som et værktøj bygget til 500.000 skud. Legerings- og matricematerialet skal matches til produktionsplanen.
- Valideringsplan. Temperaturcyklus, saltspray, lækagetest og dimensionsevne bør aftales før den første artikel. Legeringsbeslutningen er kun så god som beviserne bag den.
En leverandør med både zink- og aluminiumsstøbeerfaring kan ofte markere disse risici på tilbudsstadiet. Det er mere værdifuldt end en lavere stykpris, der skjuler et værktøjsskift, en efterbearbejdning eller en bearbejdningsgodtgørelse. Den bedste legering er den, der overlever tegningsgennemgangen, værktøjsforsøget og produktionsrampen uden et redesign.
FAQ: Zink vs aluminium trykstøbning
Er zink trykstøbning stærkere end aluminium trykstøbning?
Det afhænger af sammenligningen. Zinklegeringer som Zamak 5 og ZA-8 har høj trykstyrke og god slidstyrke, og de kan være meget stærke i små, stive dele. Aluminiumslegeringer har et bedre styrke-til-vægt-forhold og er normalt det bedre valg til store strukturelle dele. En direkte styrkesammenligning uden delens geometri, belastningsvej og massegrænse er ikke nyttig.
Hvorfor er zinktrykstøbning ofte billigere for små dele?
Zink kører i varmekammermaskiner ved lavere smeltetemperatur, så cyklusser er hurtigere, og matricens levetid er ofte længere. De støbte detaljer kan være fine nok til at reducere bearbejdning. Zinklegering koster mere pr. kilogram, men den færdige del kan stadig koste mindre, fordi processen er mere effektiv til små, komplekse arbejde med store mængder.
Kan zinkstøbegods bruges udendørs?
Ja, men de har normalt brug for en beskyttende finish. Galvanisering, pulverlakering, maling eller en konverteringsbelægning kan give den nødvendige korrosionsbestandighed. Eksponeringsforholdene, rengøringskemikalier og forventet levetid bør angives, før finish vælges. En ubelagt zinkdel er ikke det rigtige valg til en våd eller saltudsat påføring.
Hvornår skal jeg vælge aluminium frem for zink?
Vælg aluminium, når delen er stor, vægtfølsom, strukturel eller udsat for vedvarende varme over ca. 100°C til 120°C. Aluminium er også det mere naturlige valg, når delen har brug for anodisering, varmeafledning eller et bedre styrke-til-vægt-forhold. Hvis delen er lille, indviklet og stor volumen, bør zink vurderes først.
Afgør vægtykkelsen legeringen?
Det er en af de stærkeste indikatorer. Zink kan lettere fylde tyndere vægge og finere detaljer. Aluminium kan støbe tynde vægge, men procesvinduet er smallere, og værktøjsdesignet skal understøtte flowlængden. Hvis tegningen har 0,6 mm vægge over en lang afstand, er zink normalt udgangspunktet med lavere risiko.
Kan den samme del støbes i begge legeringer?
Nogle gange, men ikke uden ændringer. Vægtykkelsen, træk, portplacering, krympetilskud, bearbejdningsmateriale og finish skal muligvis ændres. Et direkte legeringsskift på det samme værktøj er sjældent en ren løsning. Den bedre tilgang er at designe delen til den valgte proces og derefter sammenligne de færdige omkostninger og ydeevne.


